Material de apoio · Filamentos
PLA vs PETG vs TPU: qual usar na A1 Mini
Os três materiais que resolvem quase tudo em impressão 3D doméstica — e o critério que importa na hora de escolher: a peça vai ficar parada, no sol, ou vai levar pancada?
A A1 Mini é uma cama aquecida de 180 × 180 × 180 mm com extrusora direct drive e sem gabinete. Isso define bastante do que funciona bem nela: PLA e PETG imprimem sem drama, TPU exige paciência e velocidade baixa. Nenhum dos três precisa de gambiarra — precisa de expectativa certa.


Resumo em uma linha cada
- PLA — o mais fácil de imprimir e o melhor acabamento. Deforma com calor.
- PETG — resistente, com leve flexibilidade e boa tolerância a calor e sol. Dá mais trabalho em detalhe fino.
- TPU — flexível de verdade. Imprime devagar e não gosta de caminho longo de retração.
Este texto complementa a escolha de impressora. Se você ainda não decidiu, comece pelo guia de compra de impressora de entrada ou pela análise da A1 Mini.
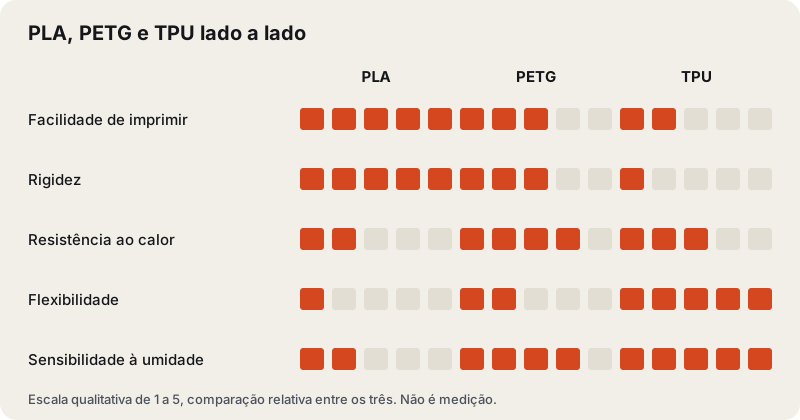
| Critério | PLA | PETG | TPU (95A) |
|---|---|---|---|
| Facilidade | Altíssima | Média | Baixa |
| Rigidez | Alta, quebradiça | Média, tenaz | Flexível |
| Calor / sol | Ruim | Boa | Boa |
| Acabamento | Excelente | Bom, com fios | Bom |
| Umidade | Tolera | Sensível | Muito sensível |
| Velocidade | Alta | Média-alta | Baixa |
| Uso típico | Protótipo, decoração, peça interna | Peça funcional, externa, suporte | Vedação, amortecimento, grip |
PLA: o padrão que quase sempre acerta
Se a peça vai ficar em cima da mesa, dentro de casa, longe de sol e de fonte de calor, PLA é a resposta. Ele imprime rápido, tolera ajuste imperfeito de mesa e entrega a melhor superfície dos três — o que importa muito em peça visível.
O limite é térmico. PLA começa a amolecer com calor moderado: painel de carro no verão, perto de forno, base de eletrônico que esquenta. Peça estrutural que trabalha sob carga constante também não é o papel dele — ele cede e, quando quebra, quebra seco.
Regra rápida: PLA é para peça bonita e peça de escritório. Se a peça precisa aguentar ambiente, muda o material.
PETG: o material de peça de verdade
PETG é o meio-termo que virou padrão de peça funcional doméstica. Ele aguenta sol, chuva e calor de ambiente muito melhor que PLA, tem flexibilidade suficiente para não estilhaçar no impacto e adere bem entre camadas.
O preço dessa resistência é chatice operacional. PETG puxa fios com facilidade, gosta de superfície de impressão bem limpa e umidade estraga o resultado rápido — peça que "estala" e perde adesão entre camadas normalmente é filamento úmido, não perfil errado.
Na A1 Mini, sem gabinete, PETG funciona bem em ambiente estável. Corrente de ar de janela ou ar-condicionado em cima da impressora é o principal motivo de empenamento em peça grande.
TPU: flexível, e por isso diferente de tudo
TPU não é "PETG mais macio". É outro processo. A extrusora puxa um filamento que estica, então qualquer caminho longo de retração vira risco de entupimento, e velocidade alta simplesmente não funciona — a peça sai com falha de extrusão.
Na A1 Mini, que é direct drive, TPU 95A é viável com velocidade baixa e retração curta. É o material de vedação, pé de apoio, capa de proteção, peça que precisa encaixar e absorver. Também é o mais sensível à umidade dos três: filamento úmido de TPU imprime com bolha e filete, não com superfície lisa.
Atenção ao AMS: TPU flexível não é indicado para o sistema multi-material. Imprima com a bobina externa, alimentada direto na extrusora.
Umidade: o fator que mais estraga impressão
Se você imprimir só PLA, guardar a bobina em saco com sílica resolve. Com PETG e, principalmente, TPU, secagem antes de usar deixa de ser opcional — o sintoma clássico é bolha, estalo no bico e parede com falha.
Na prática: bobina aberta há semanas em PETG ou TPU deve ser seca antes de um trabalho importante. Guardar seco depois é mais barato que descartar peça.
Veredito por tipo de peça
- Decoração, protótipo, maquete: PLA.
- Suporte, caixa, peça que pega sol: PETG.
- Vedação, pé, capa que precisa ceder: TPU 95A.
- Peça que precisa dos três atributos: não existe — escolha o atributo que não pode falhar.
Para voltar à escolha da máquina: guia de impressoras de entrada.